

تزریق پلاستیک چیه و چطور انجام میشه؟
از قاب گوشی و دسته ابزار ها گرفته تا قطعات داخل کابین خودرو و بسیاری از وسایل پلاستیکی اطراف ما با روشی به نام تزریق پلاستیک ساخته میشه. دلیل محبوبیت این روش هم معلومه: میشه با استفاده از یک قالب مشخص، تعداد زیادی قطعه با شکل و ابعاد تقریباً یکسان تولید کرد.
ما در این مقاله به زبان ساده توضیح میدیم فرایند تزریق پلاستیک چطور انجام میشه، دستگاه تزریق چه بخشهایی داره، این روش چه مزایا و محدودیتهایی داره و در صنعت خودرو کجا به کار میره.
فرایند تزریق پلاستیک چطور کار میکند؟
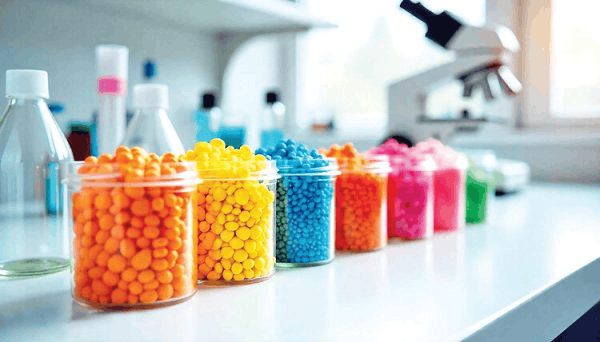
در این روش، مواد پلاستیکی که معمولاً به شکل دونه های کوچک یا گرانول هستن، گرم میشن تا به حالت مذاب برسن. سپس دستگاه، مواد مذاب را با فشار به داخل قالب بسته هدایت میکنه. مواد درون قالب سرد و سفت میشن و شکل حفره قالب را به خود میگیرن. در نهایت، قالب باز میشه و قطعه بیرون میاد.
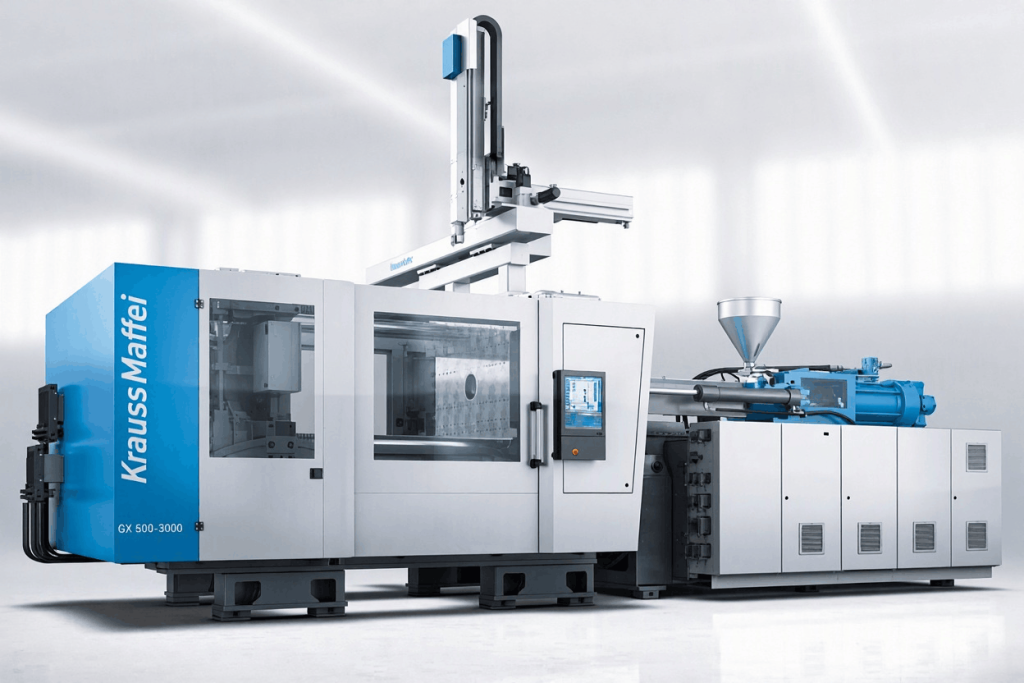
دستگاه تزریق پلاستیک معمولاً از چند بخش اصلی تشکیل شده:
واحد تزریق: شامل قیف مواد، سیلندر گرمشونده و ماردونه (Screw). ماردون مواد را به جلو هل میده، به یکنواخت شدن مذاب کمک میکنه و مذاب رو به سمت نازل میفرسته.
واحد گیرهبندی: دو نیمه قالب رو هنگام تزریق محکم کنار هم نگه میداره تا فشار مواد باعث باز شدن قالب نشه.
قالب: شکل و جزئیات قطعه نهایی را تعیین میکنه و معمولاً از فولاد یا آلومینیوم ساخته میشه.
سیستم کنترل، سامانه هیدرولیکی یا الکتریکی و مدار خنککاری هم در کنترل فشار، دما، زمان چرخه و کیفیت قطعه نقش دارن. به همین دلیل، کیفیت محصول فقط به خود دستگاه وابسته نیست؛ طراحی قالب، انتخاب مواد و تنظیم درست پارامترها هم اهمیت زیادی دارن.
مراحل تزریق پلاستیک
چرخه تزریق ممکنه برای یک قطعه کوچک چند ثانیه و برای قطعات بزرگتر چند دقیقه طول بکشه. با این حال، منطق کلی کار در بیشتر خطوط تولید مشابه هست و میتوان آن را در سه مرحله اصلی خلاصه کرد:
آماده سازی مواد اولیه
اول باید مادهای انتخاب شه که با کاربرد قطعه سازگار باشه. پلیپروپیلن (PP)، پلیاتیلن (PE)، ABS، پلیآمید یا نایلون (PA)، پلیکربنات (PC) و POM از مواد پرکاربرد در تزریق هستن. برای نمونه، پلیپروپیلن در بسیاری از قطعات سبک و مقاوم در برابر مواد شیمیایی استفاده میشه؛ ABS هم برای قطعاتی که به ظاهر مناسب و مقاومت ضربهای نیاز دارن، گزینه رایجیه.
بعضی پلیمرها، از جمله نایلون و پلیکربنات، رطوبت محیط رو جذب میکنن. این مواد باید پیش از ورود به دستگاه و مطابق دستورالعمل گرید مورد استفاده خشک بشن؛ در غیر این صورت ممکنه حباب، رگههای سطحی یا افت خواص مکانیکی ایجاد بشه. اگر قطعه به رنگ مشخصی نیاز داشته باشه، مستربچ رنگی هم در همین مرحله به مواد اضافه میشه.
ذوب و تزریق مواد به قالب
گرانولها از قیف وارد سیلندر میشن. ماردون با چرخش خودش مواد رو به جلو میبره و ترکیب گرمای المنتها و گرمای ناشی از برش، آنها را به مذابی یکنواخت تبدیل میکنه. دمای مناسب به نوع پلیمر وابستس؛ بنابراین نمیتوان یک دمای ثابت را برای همه مواد در نظر گرفت.
پس از آماده شدن مقدار کافی مذاب، ماردون به جلو حرکت میکنه و مواد را با فشار و سرعت کنترلشده از نازل و مسیرهای ورودی به داخل قالب میفرسته. بعد از پر شدن قالب، فشار برای مدت مشخصی حفظ میشه تا بخشی از انقباض مواد هنگام سرد شدن جبران شه. تنظیم درست این مرحله به کاهش فرورفتگیها و کمبود مواد در قطعه کمک میکنه.
خنک کاری و خروج قطعه
پس از پر شدن قالب، مواد بهتدریج سرد و سفت میشن. کانالهای خنککاری داخل قالب گرما رو خارج میکنن و به ثابت ماندن زمان چرخه کمک میکنن. مدت خنککاری به جنس ماده، ضخامت قطعه، دمای قالب و طراحی مدار خنککاری بستگی داره؛ معمولاً قسمتهای ضخیمتر به زمان بیشتری نیاز دارن.
وقتی قطعه به اندازه کافی استحکام پیدا کرد، قالب باز میشه و پینهای بیرونانداز یا اجکتور قطعه رو خارج میکنن. سپس قالب دوباره بسته میشه و چرخه بعدی آغاز میشه. در خطوط خودکار، ربات میتونه قطعه رو برداره و به مرحله بعد منتقل کنه. زائدههایی مانند رانر یا پلیسه هم در صورت وجود جدا میشن و بسته به نوع ماده و الزامات کیفی، ممکنه برای استفاده مجدد آماده بشن.
مزایا و محدودیت های تزریق پلاستیک
تزریق پلاستیک برای تولید انبوه مزیتهای مهمی داره، اما برای همه پروژهها بهترین انتخاب نیست. تصمیم درست به تعداد قطعات، پیچیدگی طراحی، جنس ماده و بودجه اولیه بستگی داره.
مزایا
- سرعت تولید بالا: پس از آماده شدن قالب و تنظیم دستگاه، میتوان تعداد زیادی قطعه را در زمان نسبتاً کوتاه تولید کرد.
- دقت و تکرارپذیری: در صورت کنترل مناسب فرایند، قطعات تولیدی از نظر ابعاد و ظاهر به همدیگه نزدیک هستن.
- کاهش هزینه هر قطعه در تیراژ بالا: هزینه طراحی و ساخت قالب در تعداد زیادی محصول گم میشه.
- امکان ساخت شکلهای پیچیده: جزئیاتی مثل ریبها، کلیپسها و برخی رزوهها رو میشه در طراحی قالب پیشبینی کرد.
- تنوع مواد و رنگ: این روش برای طیف گستردهای از ترموپلاستیکهای معمولی و مهندسی قابل استفادست.
- امکان مدیریت ضایعات: برخی ضایعات تمیز فرایند، مانند رانر، در صورت سازگاری با مشخصات محصول میتونن دوباره آسیاب و مصرف بشن.
محدودیت ها
- هزینه اولیه قالب: طراحی و ساخت قالب میتونه سرمایهگذاری قابلتوجهی بخواد؛ بنابراین برای تیراژ بسیار پایین همیشه اقتصادی نیست.
- زمان آمادهسازی: طراحی، ساخت، آزمایش و اصلاح قالب ممکنه چند هفته یا بیشتر طول بکشه.
- الزامات طراحی: ضخامت دیواره، زاویه خروج، محل گیت و نحوه خنککاری باید از اول با دقت بررسی بشن.
- هزینه تغییرات: اصلاحهای اساسی بعد از ساخت قالب ممکنه زمانبر و پرهزینه باشه.
در نتیجه، اگر تعداد موردنیاز زیاد و طراحی قطعه نسبتاً پایدار باشه، تزریق پلاستیک معمولاً گزینهی رقابتیه. برای نمونهسازی یا تیراژ محدود، بهتره هزینه قالب با روشهایی مثل پرینت سهبعدی یا فرایندهای جایگزین مقایسه بشه.
کاربرد تزریق پلاستیک در صنعت خودرو
خودروسازی به قطعاتی نیاز داره که در تعداد بالا تولید بشه، وزن مناسبی داشته باشن و از نظر ابعاد و کیفیت قابلاعتماد باشن. تزریق پلاستیک میتونه این نیازها رو برآورده کنه و در بسیاری از کاربردها به کاهش وزن خودرو کمک کنه؛ البته انتخاب ماده باید با شرایط دما، بار مکانیکی و تماس با مواد شیمیایی متناسب باشه.
نمونههایی از قطعات خودرویی که ممکنه با این روش تولید بشن عبارتاند از:
- داشبورد و قابهای داخلی کابین
- سپر و برخی قطعات بیرونی بدنه
- قاب درها، دستگیرهها و پوششهای تزئینی
- محفظهها و قاب چراغها
- قطعات زیر کاپوت، مخزنها و درپوشها
- کلیپسها، بستها و رابطهای سیمکشی
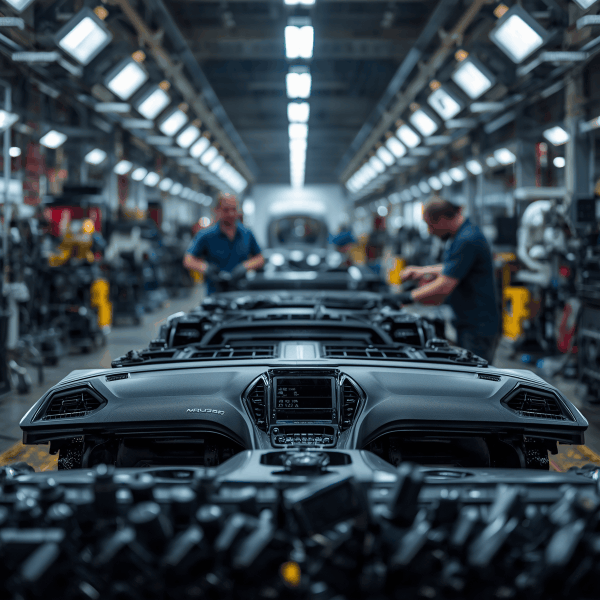
در بخشهایی که با گرما یا مواد شیمیایی روبهرو هستن، ممکنه از پلیمرهای مهندسی، از جمله پلیآمید تقویتشده، استفاده شه. برای بسیاری از قطعات داخلی هم موادی مثل ABS یا پلیپروپیلن با گرید و افزودنی مناسب کاربرد داره. انتخاب نهایی باید بر اساس مشخصات فنی و الزامات قطعه انجام شه، نه صرفاً نام پلیمر.
تولید قطعات خودرو
چه عواملی بر کیفیت قطعه تأثیر گذارن؟
حتی دو خط تولید با دستگاههای مشابه ممکنه قطعاتی با کیفیت متفاوت تحویل بدن. کیفیت نهایی نتیجه هماهنگی چند عامله:
- نوع و کیفیت مواد اولیه: گرید نامناسب، آلودگی یا مصرف کنترلنشده مواد بازیافتی میتونه ظاهر و استحکام رو تغییر بده.
- طراحی قالب: محل گیت، مسیر جریان مواد، خروج هوا و یکنواختی خنککاری روی پر شدن قالب و کیفیت سطح اثر گذارن.
- دمای مواد و قالب: دمای پایین ممکنه باعث پر نشدن کامل بشه؛ دمای بیش از حد هم میتونه به تخریب ماده منجر بشه.
- فشار و سرعت تزریق: تنظیم نامناسب فشار یا سرعت میتونه عیبهایی مثل پلیسه، پر نشدن کامل یا خطوط جریان ایجاد کنه.
- زمان خنککاری: خنککاری ناکافی احتمال تاببرداشتن و تغییر ابعاد رو افزایش میده.
- ضخامت دیواره: بخشهای ضخیمتر دیرتر سرد میشن و ممکنه روی سطح آنها فرورفتگی ایجاد شه.
- نگهداری دستگاه و قالب: فرسودگی ماردون، نازل یا سطوح قالب میتونه بهتدریج کیفیت و تکرارپذیری رو کاهش بده.
عیبهایی مانند خطوط جوش، سوختگی، حباب، پلیسه و رگههای سطحی معمولاً علتهای مشخصی دارن. ثبت پارامترهای تولید، بررسی منظم قالب و انجام کنترل کیفیت به شناسایی علت و پیشگیری از تکرار این مشکلات کمک میکنه.
پرسش های متداول درباره تزریق پلاستیک
این روش معمولاً در تیراژ متوسط تا بالا اقتصادیتر میشه، چون هزینه ساخت قالب بین تعداد زیادی قطعه تقسیم میشه. برای تیراژ بسیار کم یا نمونهسازی، روشهایی مثل پرینت سهبعدی ممکنه مقرون به صرفهتر باشن. نقطه سربهسر به پیچیدگی قطعه و هزینه قالب بستگی داره.
زمان چرخه به اندازه و ضخامت قطعه، نوع پلیمر، طراحی قالب و تنظیمات دستگاه بستگی داره و میتونه از چند ثانیه تا چند دقیقه متغیر باشه. قطعات کوچک و نازک معمولاً سریعتر سرد میشن.
بسیاری از ترموپلاستیکها، از جمله PP، PE، ABS، PS، PC، PA و POM، قابل تزریقان. انتخاب ماده باید با توجه به دمای کاری، استحکام، مقاومت شیمیایی، ظاهر و هزینه انجام بشه.
ابعاد و پیچیدگی قطعه، تعداد حفرههای قالب، جنس و کیفیت ساخت، نوع سیستم راهگاه، مدار خنککاری و دقت موردنیاز از عوامل مؤثر بر قیمت هستن.
بسیاری از ترموپلاستیکها قابلیت ذوب مجدد و بازیافت دارن؛ با این حال، استفاده از مواد بازیافتی باید با توجه به الزامات عملکردی و کیفی قطعه کنترل شه. همه مواد و همه کاربردها شرایط یکسانی ندارن.
در تزریق، مواد مذاب داخل قالب بسته شکل میگیرن و یک قطعه مجزا تولید میشه. در اکستروژن، مواد بهطور پیوسته از قالبی به نام دای عبور میکنن و محصولاتی مانند لوله، ورق یا پروفیل به دست میاد.
جمع بندی
تزریق پلاستیک یکی از روشهای مهم تولید قطعات پلاستیکیه؛ روشی که در صورت انتخاب درست مواد، طراحی اصولی قالب و تنظیم دقیق دستگاه، امکان تولید سریع و تکرارپذیر رو فراهم میکنه. با این حال، هزینه اولیه قالب و نیاز به طراحی دقیق باعث میشه این فرایند برای همه تیراژها و همه قطعات انتخاب یکسانی نباشه.
اگر برای پروژه خود به انتخاب مواد اولیه یا بررسی گریدهای پلیمری نیاز دارید، میتونید برای دریافت اطلاعات بیشتر با تیم نیل پلیمر در ارتباط باشید.